Domain drehmaschine1.de kaufen?
Wir ziehen mit dem Projekt
drehmaschine1.de um.
Sind Sie am Kauf der Domain
drehmaschine1.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain drehmaschine1.de kaufen?
Kann ein selbstgebautes Nintendo 3DS-System zur Reparatur eingeschickt werden?
Nein, ein selbstgebautes Nintendo 3DS-System kann nicht zur Reparatur eingeschickt werden. Nintendo bietet nur Reparaturdienste für offizielle, original Nintendo-Produkte an. Selbstgebaute Systeme werden nicht von Nintendo unterstützt oder repariert. **
"Warum ist die Spindeldrehzahl in der Metallverarbeitung so wichtig?"
Die Spindeldrehzahl beeinflusst direkt die Schnittgeschwindigkeit und damit die Bearbeitungszeit. Eine zu hohe oder zu niedrige Drehzahl kann zu ungenauen Ergebnissen oder Werkzeugverschleiß führen. Die richtige Spindeldrehzahl ist entscheidend für die Qualität und Effizienz der Metallbearbeitung. **

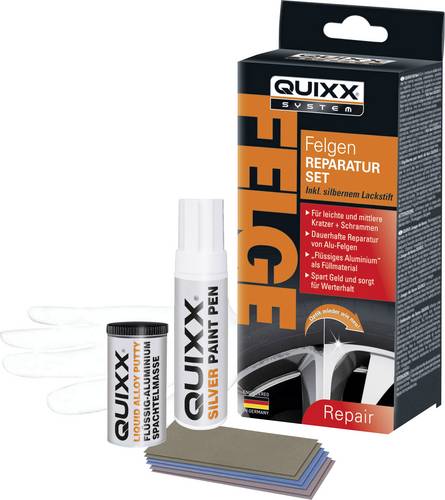
Ähnliche Suchbegriffe für System-Reparatur
Top-Angebote
Produkte zum Begriff System-Reparatur:
-
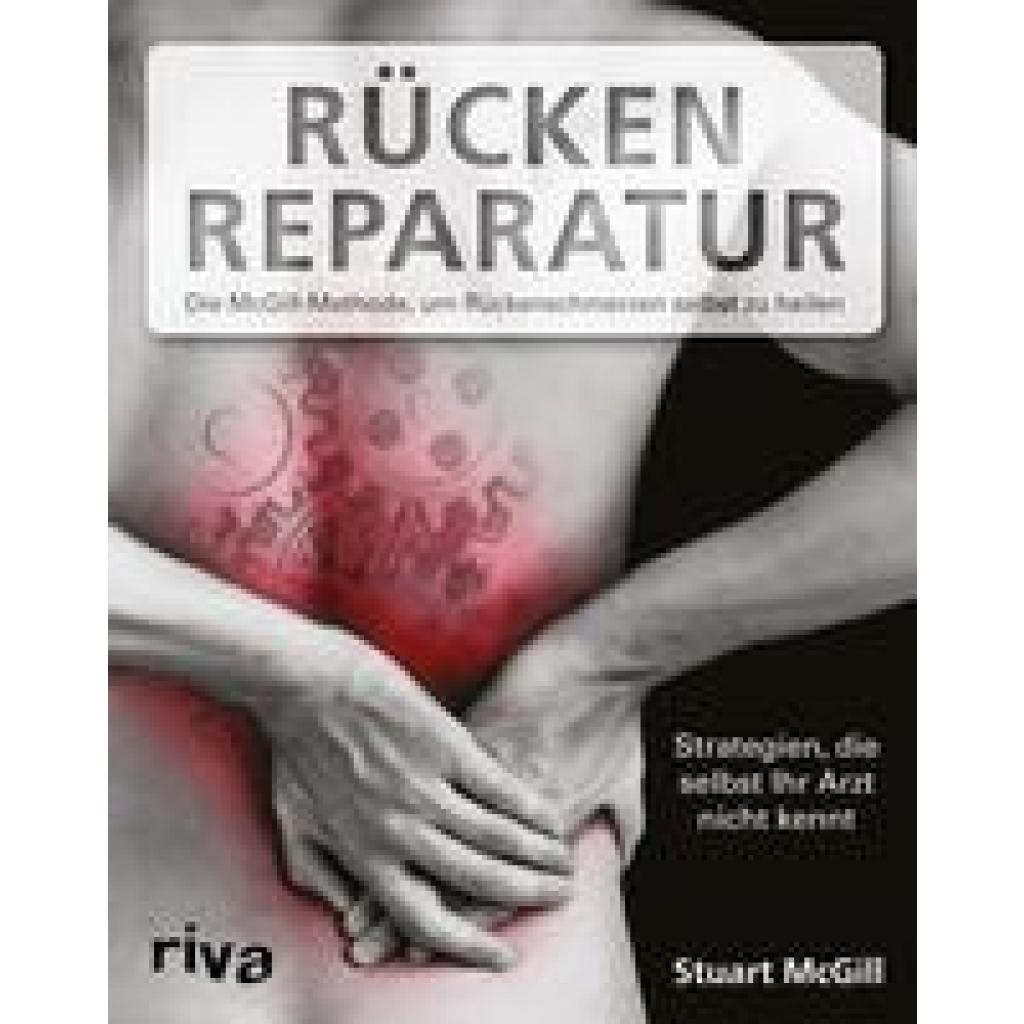
McGill, Stuart: Rücken-ReparaturRücken-Reparatur , Die McGill-Methode, um Rückenschmerzen selbst zu heilen , Lichtmaschinen > Autoelektrik , Erscheinungsjahr: 20160711, Produktform: Kartoniert, Autoren: McGill, Stuart, Seitenzahl/Blattzahl: 145, Keyword: Ischialgie; Rückenschmerzen; Rückgratverkrümmung; Skoliose; Workout zu hause; bauch und rückenschmerzen; chronische rückenschmerzen; dehnungsübungen; fitness übungen; hintere schulter trainieren; kreuzschmerz; lendenbereich; lendenwirbel schmerz; lws schmerzen; nacken trainieren; nackenschmerzen übungen; oberer rücken schmerzen; rücken schmerzen; rücken übungen; rückenprobleme; rückenschmerzen die nach vorne ausstrahlen; rückenschmerzen lendenbereich; rückenschmerzen lendenwirbel; rückenschmerzen mitte; rückenschmerzen mittlerer rücken; rückenschmerzen nach schlafen; rückenschmerzen oben; rückenschmerzen oberer rücken; rückenschmerzen rechts neben der wirbelsäule, Fachschema: Gymnastik / Rückengymnastik~Rückengymnastik - Rückentraining~Rückenschule~Wirbelsäulengymnastik~Rückenschmerzen (Ratgeber), Fachkategorie: Fitness und Workout, Thema: Verstehen, Warengruppe: HC/Fitneß/Aerobic/Bodybuilding/Gymnastik, Fachkategorie: Umgang mit Rückenproblemen, Thema: Optimieren, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: riva Verlag, Verlag: riva Verlag, Verlag: riva Verlag, Verlag: riva, Länge: 238, Breite: 189, Höhe: 12, Gewicht: 386, Produktform: Kartoniert, Genre: Sachbuch/Ratgeber, Genre: Sachbuch/Ratgeber, Herkunftsland: SLOWENIEN (SI), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0030, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 141267419,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
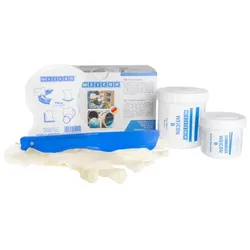
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter


-
Wie beeinflusst die Spindeldrehzahl die Bearbeitungsqualität bei der Metallverarbeitung?
Die Spindeldrehzahl beeinflusst die Schnittgeschwindigkeit, die wiederum die Oberflächengüte des bearbeiteten Metalls beeinflusst. Eine höhere Spindeldrehzahl kann zu einer glatteren Oberfläche führen, während eine niedrigere Drehzahl zu einer gröberen Oberfläche führen kann. Die richtige Spindeldrehzahl ist entscheidend für die Bearbeitungsqualität und sollte entsprechend den Anforderungen des Werkstücks angepasst werden. **
-
Wer zahlt Reparatur?
Wer zahlt Reparatur? Wenn es um die Frage geht, wer für Reparaturen an einem Gegenstand oder einer Immobilie aufkommen muss, hängt dies in der Regel von verschiedenen Faktoren ab. Zum Beispiel kann es davon abhängen, ob der Schaden durch normale Abnutzung oder durch Fahrlässigkeit verursacht wurde. In vielen Fällen ist der Vermieter oder Eigentümer für Reparaturen an Mietobjekten verantwortlich, während Mieter oder Nutzer für Schäden, die sie verursacht haben, aufkommen müssen. Es ist wichtig, die genauen Vertragsbedingungen oder Mietvereinbarungen zu überprüfen, um festzustellen, wer für Reparaturen zuständig ist. **
-
Was sind die Vorteile einer zentralen Steuerung in einem computergesteuerten System?
Die zentrale Steuerung ermöglicht eine effiziente Koordination aller Komponenten des Systems. Sie erleichtert die Programmierung und Wartung, da alle Befehle von einem zentralen Punkt aus gesendet werden. Zudem ermöglicht sie eine schnellere Reaktion auf Änderungen und verbessert die Gesamtleistung des Systems. **
-
Was ist eine CNC Steuerung?
Was ist eine CNC Steuerung? Eine CNC (Computerized Numerical Control) Steuerung ist ein computergesteuertes System, das Maschinen wie Fräsen, Drehmaschinen und Laser schneidemaschinen steuert. Sie übersetzt digitale Entwürfe und Befehle in präzise Bewegungen und Positionen der Werkzeugmaschine. Die CNC Steuerung ermöglicht es, komplexe Teile mit hoher Genauigkeit und Wiederholbarkeit herzustellen. Sie bietet auch die Möglichkeit, den Fertigungsprozess zu automatisieren und die Produktivität zu steigern. **


Wie funktioniert eine CNC Steuerung?
Eine CNC-Steuerung funktioniert, indem sie die Bewegung von Werkzeugen oder Werkstücken präzise steuert. Sie erhält Befehle von einem Computer, der ein spezielles Programm ausführt, das die genauen Schritte für die Bearbeitung vorgibt. Die CNC-Steuerung übersetzt diese Befehle in elektrische Signale, die Motoren und Aktuatoren steuern, um die gewünschten Bewegungen auszuführen. Durch die Verwendung von präzisen Positionierungssystemen kann die CNC-Steuerung komplexe Formen und Muster mit hoher Genauigkeit und Wiederholbarkeit herstellen. **
Brauche Hilfe, um das Werkstück für die CNC-Drehtechnik zu programmieren?
Um das Werkstück für die CNC-Drehtechnik zu programmieren, benötigst du Kenntnisse in der CNC-Programmierung sowie in der Bedienung der entsprechenden Software. Es ist wichtig, die genauen Maße und Geometrie des Werkstücks zu kennen und diese in den Programmcode einzufügen. Zudem solltest du die richtigen Werkzeuge und Schnittgeschwindigkeiten auswählen, um ein präzises Ergebnis zu erzielen. **
Top-Angebote
Produkte zum Begriff System-Reparatur:
-
LEZYNE CO2 Blaster Tubeless Reifen Reparatur-SystemLEZYNE CO2 Blaster Tubeless Reifen Reparatur-System Das innovative 2 in 1 Tubeless Reifen Reparatur-System für unterwegs. Das Tool ist CO2-Spender und Reparaturset für schlauchlose Reifen. Die maschinell bearbeitete Aluminiumkonstruktion ist sowohl leicht als auch äußerst langlebig. Der Aluminiumbehälter am Pumpenkopf fasst die fünf mitgelieferten Reifenstopfen und bewahrt die Reibahle bei Nichtgebrauch sicher auf. Hochwertige Reifenstopfen verschließen aggressive Löcher, die zu groß sind, um nur mit Dichtmittel verschlossen zu werden (die Lochgröße variiert von Reifen zu Reifen). technische Daten: Material: CNC gefrästes Aluminium Kompatibilität Kartusche: Gewindekartuschen Inhalt Kartusche: 2 x 20g Feature: Aufpumpen und verschließen mit nur einem Werkzeug Farbe: schwarz, silber, gold Gewicht laut Hersteller: k.A. Gewicht selbst gewogen: Lieferumfang: 1x Tubeless CO2 Blaster 2x 20g CO2 Kartuschen 5x Gummistreifen 1x Befestigungsgurt für den Rahmen GHS04,N118,N152,P271,P403,P410,P412,P501_c5||47,50 €*Versand: 4,75 €Sichere Weiterleitung zum Anbieter
-
McGill, Stuart: Rücken-ReparaturRücken-Reparatur , Die McGill-Methode, um Rückenschmerzen selbst zu heilen , Lichtmaschinen > Autoelektrik , Erscheinungsjahr: 20160711, Produktform: Kartoniert, Autoren: McGill, Stuart, Seitenzahl/Blattzahl: 145, Keyword: Ischialgie; Rückenschmerzen; Rückgratverkrümmung; Skoliose; Workout zu hause; bauch und rückenschmerzen; chronische rückenschmerzen; dehnungsübungen; fitness übungen; hintere schulter trainieren; kreuzschmerz; lendenbereich; lendenwirbel schmerz; lws schmerzen; nacken trainieren; nackenschmerzen übungen; oberer rücken schmerzen; rücken schmerzen; rücken übungen; rückenprobleme; rückenschmerzen die nach vorne ausstrahlen; rückenschmerzen lendenbereich; rückenschmerzen lendenwirbel; rückenschmerzen mitte; rückenschmerzen mittlerer rücken; rückenschmerzen nach schlafen; rückenschmerzen oben; rückenschmerzen oberer rücken; rückenschmerzen rechts neben der wirbelsäule, Fachschema: Gymnastik / Rückengymnastik~Rückengymnastik - Rückentraining~Rückenschule~Wirbelsäulengymnastik~Rückenschmerzen (Ratgeber), Fachkategorie: Fitness und Workout, Thema: Verstehen, Warengruppe: HC/Fitneß/Aerobic/Bodybuilding/Gymnastik, Fachkategorie: Umgang mit Rückenproblemen, Thema: Optimieren, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: riva Verlag, Verlag: riva Verlag, Verlag: riva Verlag, Verlag: riva, Länge: 238, Breite: 189, Höhe: 12, Gewicht: 386, Produktform: Kartoniert, Genre: Sachbuch/Ratgeber, Genre: Sachbuch/Ratgeber, Herkunftsland: SLOWENIEN (SI), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0030, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 141267419,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Kann ein selbstgebautes Nintendo 3DS-System zur Reparatur eingeschickt werden?
Nein, ein selbstgebautes Nintendo 3DS-System kann nicht zur Reparatur eingeschickt werden. Nintendo bietet nur Reparaturdienste für offizielle, original Nintendo-Produkte an. Selbstgebaute Systeme werden nicht von Nintendo unterstützt oder repariert. **
-
"Warum ist die Spindeldrehzahl in der Metallverarbeitung so wichtig?"
Die Spindeldrehzahl beeinflusst direkt die Schnittgeschwindigkeit und damit die Bearbeitungszeit. Eine zu hohe oder zu niedrige Drehzahl kann zu ungenauen Ergebnissen oder Werkzeugverschleiß führen. Die richtige Spindeldrehzahl ist entscheidend für die Qualität und Effizienz der Metallbearbeitung. **
-
Wie beeinflusst die Spindeldrehzahl die Bearbeitungsqualität bei der Metallverarbeitung?
Die Spindeldrehzahl beeinflusst die Schnittgeschwindigkeit, die wiederum die Oberflächengüte des bearbeiteten Metalls beeinflusst. Eine höhere Spindeldrehzahl kann zu einer glatteren Oberfläche führen, während eine niedrigere Drehzahl zu einer gröberen Oberfläche führen kann. Die richtige Spindeldrehzahl ist entscheidend für die Bearbeitungsqualität und sollte entsprechend den Anforderungen des Werkstücks angepasst werden. **
-
Wer zahlt Reparatur?
Wer zahlt Reparatur? Wenn es um die Frage geht, wer für Reparaturen an einem Gegenstand oder einer Immobilie aufkommen muss, hängt dies in der Regel von verschiedenen Faktoren ab. Zum Beispiel kann es davon abhängen, ob der Schaden durch normale Abnutzung oder durch Fahrlässigkeit verursacht wurde. In vielen Fällen ist der Vermieter oder Eigentümer für Reparaturen an Mietobjekten verantwortlich, während Mieter oder Nutzer für Schäden, die sie verursacht haben, aufkommen müssen. Es ist wichtig, die genauen Vertragsbedingungen oder Mietvereinbarungen zu überprüfen, um festzustellen, wer für Reparaturen zuständig ist. **
Ähnliche Suchbegriffe für System-Reparatur
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,45 €Sichere Weiterleitung zum Anbieter
-
Elmag, Tacker + Nagelpistole, Kunststoff-Reparatur-System kabellos Hot Doc 30W (Tacker)Der Tacker ist ein leistungsstarkes Werkzeug, das für verschiedene Anwendungen in der Bau- und Handwerksbranche konzipiert wurde. Mit einer Länge von 650 mm, einer Breite von 700 mm und einer Höhe von 900 mm bietet er eine kompakte Bauweise, die dennoch eine hohe Kapazität von bis zu 300 Nägeln ermöglicht. Der Tacker wird über das Stromnetz betrieben und verfügt über eine Kabellänge von 2 m, was eine flexible Handhabung während des Einsatzes gewährleistet. Ausgestattet mit einem leistungsstarken Li-Ion-Akku mit einer Kapazität von 4000 mAh, bietet er eine zuverlässige Energiequelle für längere Arbeitszeiten. Mit einem Gewicht von 71 kg ist der Tacker robust und stabil, was ihn ideal für den professionellen Einsatz macht. Dieses Werkzeug ist darauf ausgelegt, eine präzise und effiziente Befestigung zu ermöglichen, wodurch es sich sowohl für Innen- als auch für Aussenanwendungen eignet. Der Tacker ist somit ein unverzichtbares Hilfsmittel für Fachkräfte, die Wert auf Qualität und Leistung legen.231,66 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was sind die Vorteile einer zentralen Steuerung in einem computergesteuerten System?
Die zentrale Steuerung ermöglicht eine effiziente Koordination aller Komponenten des Systems. Sie erleichtert die Programmierung und Wartung, da alle Befehle von einem zentralen Punkt aus gesendet werden. Zudem ermöglicht sie eine schnellere Reaktion auf Änderungen und verbessert die Gesamtleistung des Systems. **
-
Was ist eine CNC Steuerung?
Was ist eine CNC Steuerung? Eine CNC (Computerized Numerical Control) Steuerung ist ein computergesteuertes System, das Maschinen wie Fräsen, Drehmaschinen und Laser schneidemaschinen steuert. Sie übersetzt digitale Entwürfe und Befehle in präzise Bewegungen und Positionen der Werkzeugmaschine. Die CNC Steuerung ermöglicht es, komplexe Teile mit hoher Genauigkeit und Wiederholbarkeit herzustellen. Sie bietet auch die Möglichkeit, den Fertigungsprozess zu automatisieren und die Produktivität zu steigern. **
-
Wie funktioniert eine CNC Steuerung?
Eine CNC-Steuerung funktioniert, indem sie die Bewegung von Werkzeugen oder Werkstücken präzise steuert. Sie erhält Befehle von einem Computer, der ein spezielles Programm ausführt, das die genauen Schritte für die Bearbeitung vorgibt. Die CNC-Steuerung übersetzt diese Befehle in elektrische Signale, die Motoren und Aktuatoren steuern, um die gewünschten Bewegungen auszuführen. Durch die Verwendung von präzisen Positionierungssystemen kann die CNC-Steuerung komplexe Formen und Muster mit hoher Genauigkeit und Wiederholbarkeit herstellen. **
-
Brauche Hilfe, um das Werkstück für die CNC-Drehtechnik zu programmieren?
Um das Werkstück für die CNC-Drehtechnik zu programmieren, benötigst du Kenntnisse in der CNC-Programmierung sowie in der Bedienung der entsprechenden Software. Es ist wichtig, die genauen Maße und Geometrie des Werkstücks zu kennen und diese in den Programmcode einzufügen. Zudem solltest du die richtigen Werkzeuge und Schnittgeschwindigkeiten auswählen, um ein präzises Ergebnis zu erzielen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.